Maker · 3D-Druck & Smart Home
Bauen, drucken, vernetzen.
Mein liebstes Spielfeld zwischen Technik und Handwerk. Es reicht von der kleinen Geschenkidee über funktionale Kleinserien bis zur vernetzten Smart-Home-Steuerung im eigenen Zuhause.
3D-Druck
Vom Modell zum Objekt
Vom Shop über individuelle Custom-Designs und Druckprojekte bis zur passenden Materialwahl.
Shop
Kein eigener Drucker? Kein Problem!
Gemeinsam mit einem Partner baue ich gerade den Shop Nerdwana mit Merchandise und Geschenkartikeln auf. Lieblingsstück nicht dabei? Custom-Designs und Kleinserien drucke ich auf Anfrage.
Leistungen
Was ich anbiete
Merch & Geschenke
Fertige Stücke aus dem Nerdwana-Shop, ideal für Nerds und alle, die es werden wollen.
Custom-Designs
Eigene Idee? Ich modelliere und drucke individuelle Objekte nach deinen Vorgaben.
Kleinserien
Auf Anfrage produziert: mehrere Exemplare in gleichbleibender Qualität.
Materialdatenbank
Eine offene Sammlung zu Filamenten und ihren Eigenschaften, damit die Materialwahl stimmt.
Aus der Werkstatt
Druckprojekte
Eine kleine Auswahl gedruckter Modelle. Die Designs stammen von den jeweils genannten Makern.

Battery Beer Crate

Keepitcrab

Moon City 2.0
Materialdatenbank
Das richtige Filament wählen
Eine kompakte Übersicht der gängigsten Druckmaterialien mit ihren Stärken, typischen Einsatzgebieten und üblichen Temperaturbereichen. Die Temperaturen sind Richtwerte und variieren je nach Hersteller und Drucker.
| Material | Eigenschaften | Typischer Einsatz | Düse / Bett |
|---|---|---|---|
| PLAPolylactid | Umweltfreundlich & biologisch abbaubar, sehr einfach zu drucken. | Prototypen, Deko, einfache mechanische Teile. | ~190-220 °C / 50-60 °C |
| PETGPET-Glykol | Gute Balance aus Festigkeit & Flexibilität, feuchtigkeits- und chemikalienbeständig. | Technische & funktionale Anwendungen. | ~230-250 °C / 70-85 °C |
| ABSAcrylnitril-Butadien-Styrol | Hohe Festigkeit & Schlagzähigkeit, temperaturbeständig. | Funktionale Prototypen, mechanische Teile, Gehäuse. | ~230-250 °C / 90-110 °C |
| TPUThermoplast. Polyurethan | Hohe Flexibilität & Elastizität, gute Verschleißfestigkeit. | Flexible Teile, Schutzhüllen, Dichtungen. | ~210-230 °C / 30-50 °C |
| NylonPolyamid (PA) | Hohe Festigkeit & Verschleißfestigkeit, gute Chemikalienbeständigkeit. | Mechanisch belastete Teile, Zahnräder, Lager. | ~240-260 °C / 70-90 °C |
| PCPolycarbonat | Sehr hohe Schlagzähigkeit & Temperaturbeständigkeit, optisch transparent. | Robuste, lasttragende Teile. | ~260-300 °C / 90-120 °C |
| ResinHarz (SLA/DLP) | Feinste Details & glatte Oberflächen, UV-gehärtet. | Schmuck, Dental, Miniaturen. | UV-Härtung |
| HIPSHigh Impact Polystyrene | Gute mechanische Eigenschaften, löslich in Limonen. | Stützmaterial für ABS-Drucke. | ~220-240 °C / 90-110 °C |
Im Detail
Filamente im Detail: Vor- und Nachteile
Die vier Materialien, die bei mir am häufigsten auf der Spule stecken: was sie gut können, wo sie nerven und worauf beim Druck zu achten ist.
PLA: der unkomplizierte Standard
Mit Polylactid fangen fast alle an, und das aus gutem Grund. Es druckt bei niedrigen Temperaturen, verzieht sich kaum und braucht weder geschlossenen Bauraum noch besondere Betthaftung. Geeignet für Deko, Figuren, Prototypen und einfache mechanische Teile im Innenraum.
- Vorteile: sehr einfach zu drucken, kaum Verzug, große Auswahl an Farben und Varianten, geringe Geruchsentwicklung, günstig.
- Nachteile: wird ab etwa 60 °C weich (Stichwort Auto im Sommer), spröder als PETG oder ABS, für Außeneinsatz und Dauerlast wenig geeignet.
- Beim Druck beachten: Bauteilkühlung hoch, damit Überhänge und Details sauber werden; trocken lagern, sonst leidet die Oberfläche.
PETG: der Allrounder für funktionale Teile
PETG kombiniert brauchbare Festigkeit mit etwas Flexibilität und verträgt mehr Wärme als PLA. Geeignet für Halterungen, Behälter und funktionale Teile; auch draußen hält es deutlich länger durch als PLA.
- Vorteile: zäher und temperaturbeständiger als PLA, beständig gegen Feuchtigkeit und viele Chemikalien, wenig Verzug.
- Nachteile: neigt zu Fäden (Stringing), die glänzende Oberfläche zeigt jede Unsauberkeit, Überhänge und Brücken gelingen schlechter als mit PLA.
- Beim Druck beachten: Rückzug und Temperatur gegen Stringing abstimmen, weniger Kühlung als bei PLA, Filament trocken halten. Auf glatten Druckplatten haftet PETG mitunter zu gut, dann schont ein Trennmittel die Oberfläche.
ASA und ABS: robust, aber anspruchsvoll
Beide sind schlagzäh und temperaturbeständig und damit erste Wahl für mechanisch belastete Teile und Gehäuse. ASA ist die UV-stabile Weiterentwicklung von ABS und für Teile im Freien die bessere Wahl.
- Vorteile: hohe Festigkeit und Schlagzähigkeit, temperaturbeständig, gut nachzubearbeiten (ABS lässt sich mit Acetondampf glätten).
- Nachteile: starker Verzug beim Abkühlen, ohne geschlossenen Bauraum kaum zuverlässig zu drucken, deutliche Geruchsentwicklung beim Druck.
- Beim Druck beachten: geschlossener Bauraum und beheiztes Bett sind Pflicht, Zugluft vermeiden und den Raum gut lüften. Am besten nicht dort drucken, wo sich jemand länger aufhält.
TPU: flexibel und zäh
TPU ist gummiartig elastisch und zugleich abriebfest. Geeignet für Dichtungen, Schutzhüllen, Dämpfer und alles, was sich biegen soll, ohne zu brechen.
- Vorteile: hohe Elastizität, sehr gute Schichthaftung, unempfindlich gegen Stöße und Abrieb.
- Nachteile: langsamer Druck, neigt zu Fäden, mit Bowden-Extrudern schwierig zu fördern, Stützstrukturen lassen sich schwer entfernen.
- Beim Druck beachten: Tempo deutlich reduzieren, Rückzug klein halten, ein Direct-Drive-Extruder hilft; TPU zieht Feuchtigkeit und gehört trocken gelagert.
Smart Home
Das Zuhause, das mitdenkt
Bei mir läuft die Haussteuerung konsequent lokal, ohne Cloud-Zwang. Herzstück ist Home Assistant, das Geräte, Energie und Routinen zusammenbringt.
Home Assistant
Lokale Zentrale für alle Gewerke mit Automationen, Dashboards und Routinen, datensparsam und unabhängig von fremden Clouds.
Modbus
Anbindung von Energietechnik per Modbus: Wechselrichter, Zähler & Co. werden direkt ausgelesen und gesteuert.
Lokale Gateways
Geräte laufen über lokale Gateways im eigenen Netz statt über Hersteller-Clouds. Das reagiert schnell, spart Daten und funktioniert auch ohne Internet.
PV mit Steuerung
Eigene Photovoltaik mit aktivem Energiemanagement: Verbraucher laufen, wenn die Sonne den Strom liefert.
Projekt
Wärmepumpe am eigenen Bus
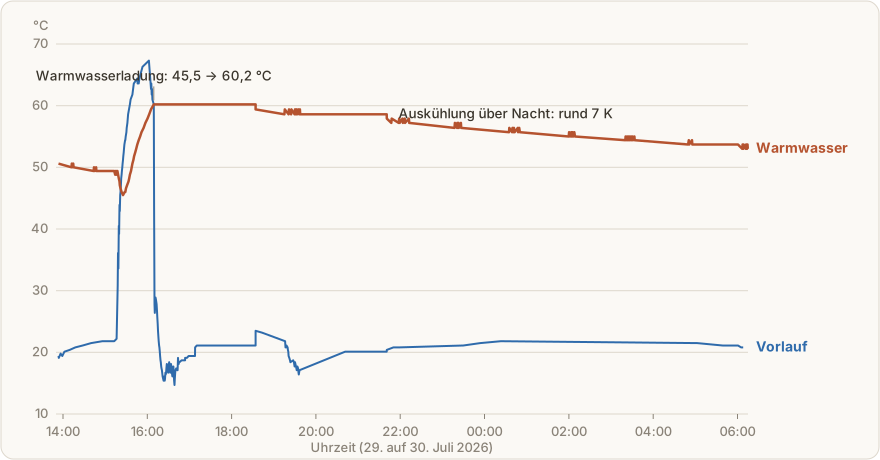
Als das Cloud-Gateway meiner LG Therma V ausfiel, kam ein ESP32 an die RS485-Klemme der Inneneinheit: Modbus statt Hersteller-Cloud. Seitdem liefert die Anlage ihre Werte lokal an Home Assistant, und zwar deutlich mehr davon, als die Hersteller-App je gezeigt hat.
Anschluss
Ein ESP32-Board mit RS485-Wandler an der Klemme für Drittanbieter-Regler, geflasht mit ESPHome. Material für rund 35 Euro, keine Cloud, kein Konto.
Registerkarte
Die Anlage folgt keiner veröffentlichten Registerkarte, also wurde sie kartiert: 37 Datenpunkte, belegt über Scanner, Beobachtungsmodus und Physik-Abgleich, ohne je blind zu schreiben.
Kältekreis-Diagnose
Aus zwei Druckregistern und der Dampfdruckkurve von Propan entstehen Verdampfungs- und Kondensationstemperatur, Überhitzung und Temperaturhub. Diese Werte sieht sonst nur die Servicetechnik.
Kennzahlen
Strom je Heizgradtag, Verbrauch je Kelvin Speicherhub, Verdichterstarts pro Tag: ehrliche Effizienz- und Verschleißzahlen statt Bauchgefühl.
Firmware, Registerkarte, Hardware-Doku und ein fertiges Dashboard liegen offen auf GitHub. Die ganze Geschichte vom Gateway-Ausfall bis zur Diagnose steht seit Mitte August als Serie im Blog. Und weil es um eine Heizungsanlage geht: Arbeiten an der Inneneinheit können Garantie und Gewährleistung berühren und geschehen auf eigene Verantwortung.
Kontakt
Druckidee im Kopf?
Erzähl mir davon, dann machen wir gemeinsam etwas Greifbares daraus.